- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик


Badan Pam Die Casting
Xiamen Hongyu Intelligent Technology Co., Ltd. mampu menyelesaikan reka bentuk acuan, pemprosesan dan penghantaran badan pam. Badan Pam Die Casting, sebagai komponen untuk membawa peralatan bendalir pada kenderaan, mempunyai langkah kawalan proses khas untuk kebocoran getaran dan risiko kakisan sederhana. Bergantung pada peralatan pemprosesan yang lengkap di dalam kilang, pemprosesan tersuai boleh dijalankan berdasarkan lukisan atau sampel fizikal. Anda boleh menghantar e-mel untuk meminta sampel dan bahan teknikal yang lengkap.
Hantar Pertanyaan
Penerangan Produk
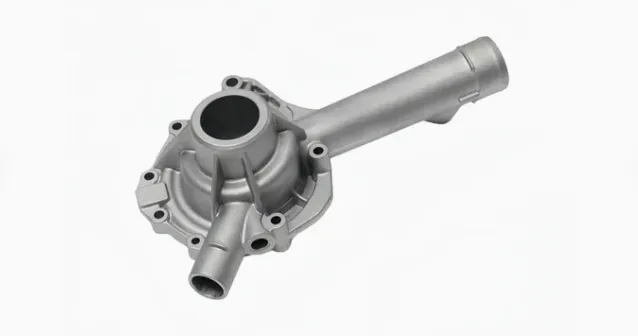
Xiamen Hongyu Intelligent Technology Co., Ltd. mengkhusus dalam pemprosesan dan pembuatan badan pam die-cast bendalir. Badan Pam Die Casting ialah komponen galas beban asas pemasangan pam, bertanggungjawab untuk lencongan sederhana dan kedudukan pemasangan komponen. Kami meliputi sepenuhnya semua proses daripada pembangunan acuan kepada pemeriksaan produk siap, dan boleh menyesuaikan diri dengan pelbagai keadaan pemasangan peralatan yang dipasang pada kenderaan.
Penerangan Asas Produk
Badan pam logam berfungsi sebagai asas luaran pam bendalir, dengan saluran aliran terbentuk dalaman dan kedudukan rujukan pemasangan dikhaskan, digunakan untuk menampung komponen dalaman seperti pendesak dan pengedap, mencapai pengasingan fizikal antara persekitaran luaran dan medium yang diangkut. Komponen ini secara berterusan menahan tekanan dalaman medium dan beban getaran berselang-seli yang dibawa oleh operasi kenderaan. Saiz dan ketepatan kedudukan komponen secara langsung menentukan kestabilan operasi keseluruhan pemasangan pam. Ia boleh disesuaikan dengan pam bendalir penyejuk, pam penghantaran bahan api, dan peralatan bendalir lain.
Prestasi Teras Produk
1. Prestasi Anti-Getaran Struktur
Semasa peringkat awal reka bentuk struktur, pengeluar badan pam mengoptimumkan kawasan peralihan ketebalan dinding shell untuk menghapuskan titik kepekatan tekanan. Cangkang boleh lulus ujian kebolehpercayaan getaran frekuensi tinggi berterusan, dan selepas ujian, tiada keretakan atau kebocoran sederhana. Permukaan rujukan pemasangan cangkerang dikawal dengan ketat untuk ketepatan satah untuk memastikan keserasian komponen dalaman dan mengurangkan haus yang tidak normal semasa operasi jangka panjang. Dalam menghadapi keadaan getaran tinggi, susun atur tetulang cangkerang boleh diperkukuhkan lagi dengan melaraskan susun atur rusuk cangkerang.
2.Membentuk Prestasi Proses
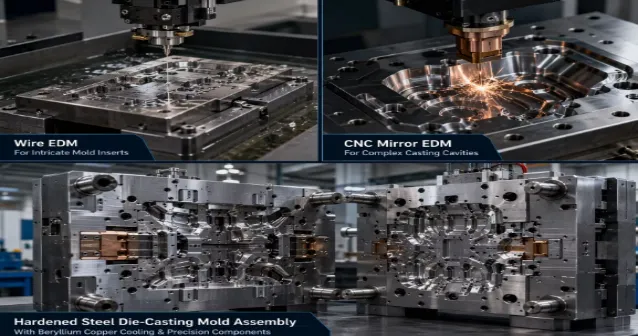
Tuangan die aluminium boleh mencapai pengacuan bersepadu rongga dalaman yang kompleks, menghapuskan struktur kimpalan pemasangan shell. Proses tuangan die boleh mengurangkan kebarangkalian lubang udara dalaman di tempat kosong, mengelakkan risiko kebocoran di bawah keadaan galas tekanan tinggi. Kosong die-casting dikhaskan dengan elaun pemprosesan yang munasabah, dan CNC seterusnya hanya melakukan pemprosesan halus pada permukaan pengedap dan lubang pemasangan, mengurangkan masa pemesinan keseluruhan. Saluran aliran kompleks tidak perlu dibahagikan kepada beberapa bahagian untuk pemasangan, dengan berkesan mengelakkan toleransi kumulatif yang disebabkan oleh pemasangan berbilang komponen, dan berbanding dengan cengkerang yang dikimpal, ia juga boleh mengurangkan risiko kegagalan kimpalan.
3.Pemeriksaan Proses Terpiawai
Pengeluar tuangan die menetapkan nod pemeriksaan tetap untuk setiap proses. Selepas kosong selesai, sekeping pertama pemeriksaan bersaiz penuh dijalankan; produk separuh siap dijalankan pemeriksaan pensampelan kedap udara berasaskan kelompok; semua produk siap dilengkapkan dengan ujian tekanan 100% sebelum penghantaran. Setiap kelompok mengekalkan data ujian asal dengan nombor kelompok untuk anda semak. Semua peralatan pengukur pengesanan tertakluk kepada penentukuran biasa untuk memastikan output hasil pengesanan yang objektif dan berkesan.
4. Rujukan Pemilihan Keadaan Operasi
Badan pam kereta boleh menyesuaikan diri dengan persekitaran kerja dengan turun naik suhu yang kerap semasa operasi kenderaan. Cangkerang boleh dirawat dengan pempasifan atau penyemburan untuk anti-karat, memenuhi keperluan untuk rintangan kakisan luar. Substrat aloi aluminium mempunyai sempadan penggunaan sederhana. Jika projek anda melibatkan media pengangkutan khas dengan kakisan kuat, sila maklumkan kepada kami lebih awal, dan kami akan menjalankan penilaian penyelesaian alternatif rawatan bahan dan permukaan.
Senarai Parameter Teknikal
| Projek | Penerangan Parameter |
| Nama Produk | Badan Pam Die Casting |
| Proses Pengacuan | Tuangan die tekanan tinggi, pemesinan ketepatan CNC, rawatan anti-karat permukaan |
| Bahan Pilihan | ADC12, aloi aluminium A380, penyesuaian bahan disokong |
| Suhu Berkenaan | -40 ℃ hingga 130 ℃ |
| Penunjuk Kedap Udara | Tiada kebocoran selepas mengekalkan tekanan pada 0.5 MPa selama 40 saat |
| Toleransi Kritikal | Kerataan permukaan pemasangan 0.03mm, toleransi kedudukan lubang ±0.04mm |
| Kaedah Penyesuaian | Lukisan reka bentuk, penyesuaian sampel fizikal, pengeluaran sampel disokong |
Nota: Jadual di atas mewakili parameter rujukan umum. Penunjuk sebenar hendaklah berdasarkan dokumen teknikal yang disahkan oleh kedua-dua pihak; Aloi aluminium ADC12 dan A380 tidak sesuai untuk media menghakis yang kuat. Dalam keadaan kerja yang melampau, penilaian proses khas boleh dimulakan.
Senario penurunan perumahan pam yang dipasang pada kenderaan
Perumahan pam automotif die cast digunakan terutamanya dalam pemasangan penyejukan kenderaan dan penghantaran bahan api, sesuai untuk penyejukan pam edaran bendalir dan pam bahan api tekanan rendah kereta penumpang dan kenderaan komersial ringan. Kami mempunyai beberapa kelompok projek penurunan eksport perumahan yang sepadan, dengan versi lukisan arkib lengkap dan laporan ujian penuh.
Sampel dan Penghantaran Pembungkusan
Die Casting Pump Pemprosesan sampel badan dilindungi daripada karat selepas diproses. Ia diasingkan dengan buih dan dibungkus dalam kotak kadbod keras untuk mengelakkan kerosakan pada permukaan yang diproses dengan ketepatan semasa pengangkutan. Sampel mempunyai kitaran pemprosesan tetap, dan kos sampel yang berkaitan boleh disahkan melalui e-mel. Sampel disertakan dengan sijil bahan dan dokumen ujian kedap udara; untuk pesanan kelompok, ia akan dihantar mengikut saluran logistik yang anda tentukan, dan set lengkap baucar penghantaran akan dipindahkan serentak.
Proses Kerjasama Projek Tersuai
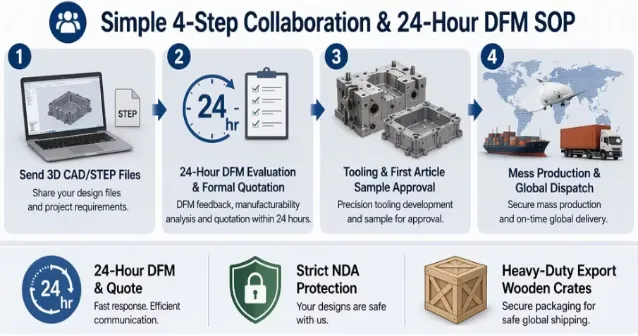
1. Pengumpulan Keperluan: Terima lukisan dan sampel fizikal yang anda berikan, sahkan keadaan kerja, perantara penyampaian, toleransi dan maklumat anggaran kuantiti pesanan.
2. Penilaian Proses: Jurutera melengkapkan analisis proses DFM dan mengeluarkan dokumen penilaian proses dan sebut harga projek dalam masa 4 hari bekerja; penilaian khas untuk keadaan kerja yang melampau akan mempunyai lanjutan kitaran yang sesuai.
3. Pembuatan Acuan: Selepas pengesahan skim, mulakan pemprosesan acuan. Kitaran standard ialah 22 hari, dan kemajuan nod pemprosesan acuan akan dikemas kini secara serentak.
4. Ujian Sampel dan Persampelan: Selepas acuan siap, jalankan ujian sampel, hasilkan sampel T1, dan lengkapkan set lengkap ujian projek.
5. Penghantaran Sampel: Sampel yang layak dihantar, disertakan dengan rekod ujian lengkap, menyokong pemeriksaan semula oleh institusi pihak ketiga.
6. Pelarasan Skim: Terima maklum balas daripada ujian sampel, dan jalankan pembaikan acuan, proses pelarasan parameter mengikut keperluan.
7. Pengeluaran Besar-besaran: Selepas sampel disahkan bebas ralat, mulakan pengeluaran besar-besaran, dan kerap menyegerakkan kemajuan pengeluaran.
8. Pemeriksaan dan Penghantaran: Selepas semua proses pengesanan produk siap selesai, ia dibungkus dan dihantar, dan set kumpulan dokumen teknikal yang sepadan akan dipindahkan.
Kenapa pilih kami?
Kami mempunyai pengalaman praktikal bertahun-tahun dalam pemprosesan badan pam die-casting. Kilang kami dilengkapi dengan unit die-casting, pusat pemprosesan CNC, dan set lengkap peralatan ujian fizikal dan kimia. Badan Pam Die Casting dari pembangunan acuan hingga pemeriksaan produk siap semuanya disiapkan di kilang, tanpa penyumberan luar pautan subkontrak. Dengan memanfaatkan pengalaman terkumpul daripada projek serupa pada masa lalu, kami boleh mengenal pasti potensi risiko pada peringkat struktur dan material pada peringkat awal projek, mengurangkan keperluan untuk pelarasan berulang. Setiap kumpulan produk menyimpan laporan bahan lengkap dan rekod ujian kedap udara, memudahkan semakan projek dan kebolehkesanan. Produk ini menikmati jaminan 12 bulan. Untuk isu yang disebabkan oleh kecacatan proses pengeluaran, kami akan menanggung kos kerja semula; kerosakan yang disebabkan oleh kesilapan pemasangan atau pemilihan medium yang tidak betul tidak dilindungi oleh waranti. Jika anda mempunyai niat projek, anda boleh menghantar e-mel. Kami boleh mengatur sampel untuk anda dan bekerjasama untuk mempromosikan pelaksanaan projek.
Soalan Lazim
Apakah jenis pam ini (air, minyak, bahan kimia, kegunaan automotif)?
Perumahan die-cast ini direka khusus untuk aplikasi pam minyak automotif dan tidak sesuai untuk cecair kimia tanpa penyelesaian salutan tambahan.
Mengapakah tuangan mati dipilih berbanding tuangan pasir dalam pembuatan pam?
Die-casting membolehkan toleransi saiz yang lebih tepat, kemasan permukaan yang lebih baik, dan konsistensi kelompok yang stabil, dengan kitaran penghantaran yang lebih pendek, menjadikannya sesuai untuk pengeluaran besar-besaran perumahan pam automotif padat.
Bagaimanakah anda mengelakkan kecacatan seperti lubang udara dan kebocoran?
Kami mengoptimumkan sistem gating, mengawal parameter suntikan, dan menggunakan teknologi die-casting vakum. Pada masa yang sama, ujian tekanan yang ketat akan dijalankan untuk menghapuskan risiko kebocoran.
Apakah maklumat dan format fail yang perlu anda sediakan untuk mendapatkan sebut harga?
Sila berikan fail CAD 3D dalam format STEP, STP, IGS atau X_T, serta lukisan 2D dalam format PDF atau DWG dengan toleransi tertentu, kemasan permukaan dan keperluan bahan. Jika anda tidak mempunyai model CAD, sampel terperinci atau lakaran konsep dengan dimensi utama juga boleh diterima.
Bolehkah laporan ujian dan sijil bahan disediakan semasa penghantaran?
Laporan yang sepadan boleh diberikan atas permintaan.
Bagaimanakah anda biasanya membungkus produk?
Kami boleh menyediakan pembungkusan mengikut keperluan anda. Produk dengan keperluan penampilan yang tinggi akan dibungkus secara individu dalam kotak plastik, dan akhirnya dihantar dalam kotak kadbod atau kotak kayu.
Kategori Berkaitan
Hantar Pertanyaan
Sila berasa bebas untuk memberikan pertanyaan anda dalam borang di bawah. Kami akan membalas anda dalam masa 24 jam.